


Trang chủ · Tin tức · Tin tức ngành · Khuôn ép phun các bộ phận nhựa nội thất ô tô được tạo ra như thế nào | Hướng dẫn quy trình
Tin tức ngành
Khuôn ép phun các bộ phận nhựa nội thất ô tô được tạo ra như thế nào | Hướng dẫn quy trình
2026-08-19Trước khi một viên nhựa duy nhất được đưa vào máy ép khuôn, một bộ phận bên trong ô tô như khung bảng điều khiển đã nhận được khoảng bốn trăm giờ thiết kế dụng cụ và gia công. Khuôn quyết định mọi thứ sau này: thời gian chu kỳ, độ ổn định kích thước, hình dáng bề mặt và độ tin cậy khi lắp ráp khối lượng lớn. Bài viết này tuân theo chuỗi hoàn chỉnh, từ lần đánh giá CAD đầu tiên đến lần chụp thử để đưa công cụ vào sản xuất.
Khuôn ép phun các bộ phận nhựa nội thất ô tô được tạo ra như thế nào: Trình tự
Mọi khuôn nội thất, bất kể chương trình xe, đều tuân theo cùng một trình tự: xem xét thiết kế bộ phận, bố trí khuôn, chuẩn bị thép, gia công CNC và EDM, chuẩn bị và lắp ráp, đánh bóng và tạo họa tiết, sau đó thử và giải phóng kích thước. Thứ tự không phải là tùy chọn; mỗi bước được xây dựng trên bước trước đó.
Một khuôn nội thất lớn như khuôn ép khung bảng điều khiển thường mất từ 12 đến 18 tuần kể từ khi bắt đầu thiết kế cho đến khi sản xuất các bộ phận đầu tiên. Một bộ phận nhỏ hơn, chẳng hạn như giá đỡ cần số hoặc vỏ loa, có thể được giao trong vòng 8 đến 10 tuần.
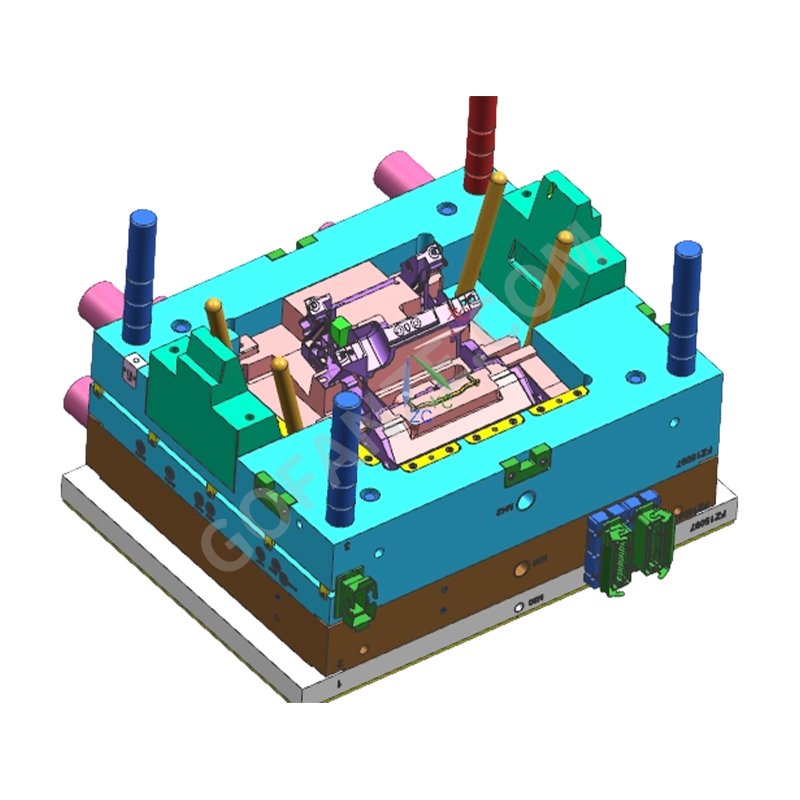
 Bán buôn khuôn ép khung bảng điều khiển dụng cụ Nhà cung cấp, công ty, nhà xuất khẩu Fanze T&M (Jiashan) Co., Ltd. là nhà cung cấp khuôn ép khung bảng điều khiển dụng cụ bán buôn tại Trung Quốc, công ty, nhà xuất khẩu, dòng sản phẩm này... Xem sản phẩm →
| sân khấu | Hoạt động chính | Thời lượng điển hình |
|---|---|---|
| Đánh giá thiết kế và DFM | Góc nháp, vị trí cổng, độ co ngót, độ dày của tường | 1–2 tuần |
| Bố trí khuôn và thiết kế chi tiết | Mạch làm mát, cầu trượt, cầu nâng, hệ thống phóng | 1–2 tuần |
| Chuẩn bị thép và gia công thô | Mua sắm tấm, phay thô | 2–3 tuần |
| Gia công hoàn thiện và EDM | Hoàn thiện khoang 3D, các góc trong sắc nét, các hạt dao | 3–4 tuần |
| Bening, đánh bóng và kết cấu | Lắp, hoàn thiện SPI, khắc hạt hóa học | 1–2 tuần |
| Dùng thử, sửa đổi và phát hành | Cửa sổ quy trình, kiểm tra CMM, các bộ phận sản xuất ban đầu | 1–3 tuần |
Thiết kế để sản xuất bắt đầu với hình học bộ phận
Khuôn không thể được chế tạo chỉ từ bản vẽ chi tiết. Trước tiên, nhóm công cụ tiến hành đánh giá thiết kế cho sản xuất để kiểm tra các góc nháp, tính nhất quán của độ dày thành, vị trí cổng và các điểm phóng. Các bộ phận bên trong là không thể tha thứ: một bức tường thẳng đứng không được gia công có thể khiến việc phóng ra không thể, một phần dày cục bộ có thể tạo ra các vết lõm và một cổng được đặt không đúng cách có thể để lại các đường hàn chính xác ở nơi khách hàng sẽ nhìn thấy. Giai đoạn DFM cũng phải khóa kích thước thép khuôn, cách bố trí đường chạy nóng và thời gian chu kỳ mục tiêu. Các quyết định về vật liệu và hình học được trình bày chi tiết hơn trong hướng dẫn của chúng tôi về Nguyên tắc thiết kế khuôn ép nhựa nội thất ô tô và lựa chọn vật liệu .
Bố trí cổng, đường chạy và làm mát
Hệ thống đường chạy nóng là tiêu chuẩn trong dụng cụ nội thất ô tô vì chúng cho phép điều khiển cổng đa điểm chính xác, đồng thời loại bỏ các đường chạy nguội khỏi bộ phận đúc. Việc làm mát cũng có tính chất quyết định không kém. Các kênh thường có đường kính từ 8 đến 12 mm, được đặt ở vị trí cách thành khoang khoảng hai đường kính kênh. Bố trí làm mát cân bằng tốt sẽ rút ngắn thời gian chu kỳ và ngăn ngừa cong vênh trên các bộ phận dài như khuôn ép trung tâm ngăn xếp , trong đó việc loại bỏ nhiệt không đồng đều trực tiếp dẫn đến hiện tượng xoắn và cong.
 Trung tâm Bán buôn Khuôn ép Stack Carrier Nhà cung cấp, Công ty, Nhà xuất khẩu Fanze T&M (Jiashan) Co., Ltd. là Trung tâm Bán buôn Trung Quốc Nhà cung cấp Khuôn ép Stack Carrier, Công ty, Nhà xuất khẩu, Bảng điều khiển trung tâm... Xem sản phẩm →
Trang trình bày, Bộ nâng và Hành động nội bộ
Khuôn nội thất hiện đại hiếm khi mở ra như một dụng cụ hai tấm đơn giản. Các phần cắt bên dưới — kẹp gắn, khớp nối nhanh, cửa thông gió và cơ cấu hộp giảm chấn — yêu cầu thanh trượt và bộ nâng. Các thanh trượt di chuyển vuông góc với hướng mở, được dẫn động bởi các chốt góc hoặc xi lanh thủy lực. Bộ nâng xử lý các phần cắt bên trong và nhả bộ phận khi hệ thống đẩy di chuyển. Số lượng hành động không chỉ ảnh hưởng đến giá dụng cụ mà còn ảnh hưởng đến lịch trình bảo trì, bởi vì mọi bộ phận chuyển động đều có nguy cơ gây ra chớp nhoáng hoặc hao mòn.
Lựa chọn thép quyết định tuổi thọ dụng cụ và chất lượng bề mặt
Khuôn nội thất ô tô thực hiện các chiến dịch sản xuất dài, do đó việc lựa chọn thép khuôn được thực hiện trước khi bắt đầu cắt. Thép loại P20 được làm cứng trước ở khoảng 36–40 HRC thường được sử dụng trong thời gian ngắn và trung bình, trong khi H13 được làm cứng đến 48–52 HRC được chỉ định cho các công cụ khối lượng lớn hoặc nhựa chứa đầy thủy tinh. Đối với các khoang phải chấp nhận khắc hạt mịn hoặc đánh bóng gương, thép công cụ loại không gỉ được ưa chuộng hơn vì nó chống ăn mòn từ nước làm mát và khí đúc.
Thép khoang cho bề mặt loại A
Mặt nhìn thấy được của bộ phận - bảng điều khiển mà người lái xe nhìn thấy dưới kính chắn gió hoặc trên bảng điều khiển - được hình thành bởi thép khoang. Bề mặt đó yêu cầu cấp độ đánh bóng xác định, thường là SPI A-2 hoặc mịn hơn, trước khi áp dụng kết cấu hạt hóa học. Bất kỳ vết rỗ hoặc vết mài nào trong khoang đều lặp lại trên mọi bộ phận đúc.
Các thành phần thép lõi và mài mòn
Nửa lõi của khuôn mang hình dạng bên trong: gân, phần lồi và các điểm gắn. Bên này chịu nhiều lực đẩy hơn và tiếp xúc nhiều nhất với các bộ phận chuyển động. Các hạt dao chịu mài mòn và các tấm mài mòn cứng được đặt ở bất kỳ vị trí nào mà thép trượt tiếp xúc với thép và đó cũng là nơi đội bảo trì sẽ xem xét đầu tiên sau khi một công cụ đã chạy vài trăm nghìn chu kỳ.
Gia công chính xác lõi và khoang
Quá trình gia công bắt đầu bằng phay thô để loại bỏ phần lớn vật liệu, sau đó chuyển sang hoàn thiện bề mặt 3D ở tốc độ cao. Ba quy trình gia công chiếm gần như tất cả các tính năng của khuôn bên trong.
| Quy trình | Sử dụng điển hình trong làm khuôn nội thất | Sức mạnh hình học |
|---|---|---|
| phay CNC | Khoang 3D, lõi, thân trượt | Bề mặt dạng tự do bằng thép số lượng lớn |
| Máy EDM chìm | Đế sườn, góc vuông, hốc hoa văn | Các góc bên trong sắc nhọn mà máy cắt không thể chạm tới |
| Dây EDM | Chèn khoảng trống, lỗ đẩy, khe cổng | Hồ sơ chính xác xuyên suốt |
Trong quá trình cắt điện cực và hoàn thiện EDM, hình dạng bộ phận được chuyển thành thép cứng với mức độ lặp lại mà việc cắt cơ học không thể mang lại. Ngăn xếp tốt của một khuôn ép nhựa điều hòa không khí ô tô , ví dụ, thường được gia công tinh bằng EDM vì các khe lưỡi cắt quá hẹp đối với dao phay ngón và quá sắc đối với khoang được đánh bóng thông thường.
 Bán buôn ô tô Điều hòa không khí thông hơi Nhà cung cấp khuôn ép nhựa Công ty TNHH Fanze T&M (Jiashan) là Trung Quốc Bán buôn các bộ phận khuôn ép nhựa điều hòa không khí ô tô, nhà cung cấp, công ty, xuất khẩu... Xem sản phẩm →
Lắp ráp, gia công và xử lý bề mặt
Benching là nơi các bộ phận được gia công trở thành công cụ làm việc. Các bộ phận khớp nối lõi và khoang, đặt khoảng hở trượt, căn chỉnh các chốt đẩy và điều chỉnh đường phân khuôn cho đến khi nó đóng lại mà không thấy sự không khớp. Ở phần bên trong, thậm chí là bước chia tay của 0,05mm là đủ để tạo ra các khiếu nại trên một bảng điều khiển ở chế độ xem dễ dàng.
Sau khi lắp, khoang được đánh bóng theo cấp SPI quy định và khi được yêu cầu, được khắc bằng hóa chất để tạo ra vân da hoặc kết cấu chải. Việc tạo họa tiết được thực hiện sau khi đánh bóng vì quá trình khắc chỉ sửa đổi lớp thép trên cùng. Sự kết hợp giữa đánh bóng và khắc axit này mang lại cho các chi tiết trang trí nội thất vẻ ngoài nhất quán trên hàng nghìn bộ phận đúc.
Thử khuôn, xác nhận kích thước và phát hành
Khuôn hoàn thiện được gắn trên máy ép phun quy mô sản xuất để thử. Nhiệt độ nóng chảy, tốc độ phun, áp suất giữ và thời gian làm mát được thay đổi một cách có kiểm soát để tìm ra cửa sổ quy trình mang lại trọng lượng bộ phận đồng nhất, không cần quay ngắn và không nhấp nháy. Các thử nghiệm ngắn hạn với nhựa thực tế cho thấy mặt trước dòng chảy cũng như xác nhận hoạt động của cổng và thông hơi trước khi đánh giá toàn bộ các ảnh chụp.
Mọi chi tiết dùng thử đều được đo dựa trên mô hình CAD, thường bằng CMM hoặc quét ánh sáng trắng. Các điểm lắp đặt bên trong thường có dung sai ±0,05 mm hoặc chặt hơn , bởi vì bộ phận đó phải ghép với các bộ phận lân cận theo một trình tự lắp ráp cố định. Khi các kích thước tới hạn vẫn ổn định trong các lần chạy liên tiếp, khuôn sẽ được phê duyệt để sản xuất hàng loạt.
Đối với người mua đánh giá công cụ bảng điều khiển, tiêu chí chấp nhận được mô tả trong hướng dẫn của chúng tôi về lựa chọn khuôn ép nhựa nội thất ô tô cho các chương trình bảng điều khiển giải thích những gì cần kiểm tra trong các bộ phận dùng thử, từ sự phân bổ độ dày của tường đến chất lượng bề mặt.
Nhà cung cấp khuôn mẫu nên mang đến điều gì cho một chương trình nội thất
Khuôn đúc nội thất không phải là hàng hóa; nó là tài sản tồn tại lâu dài và xác định chi phí một phần trong nhiều năm. Nhà cung cấp phải có khả năng chứng minh Chứng nhận IATF 16949 , gia công nội bộ với công suất CNC, EDM, cắt dây và kinh nghiệm thực tế trong cùng loại linh kiện. Fanze T&M, một công ty sản xuất khuôn và đúc khuôn hoạt động từ năm 2005 tại Jiashan, Trung Quốc, kết hợp chính xác cấu trúc đó: đánh giá phát triển sản phẩm, thiết kế khuôn mẫu, sản xuất khuôn mẫu, ép phun, in và lắp ráp sau đúc tại một cơ sở. Sự kết hợp đó rút ngắn các vòng điều chỉnh vì nhóm cắt khoang cũng tiến hành thử nghiệm đúc và quan sát các bộ phận trong điều kiện sản xuất.
Khi so sánh các nhà cung cấp, hãy tìm các bộ phận tham chiếu đã chạy trong cùng một dòng nhựa — PP chứa đầy cho các giá đỡ bên trong lớn, PC/ABS cho các chi tiết trang trí, PA66 cho khung kết cấu — và để có quy trình xuất xưởng được ghi lại bao gồm các báo cáo kích thước, chứng nhận vật liệu và các thông số quy trình. Một công cụ đã được chứng minh bằng nhựa sản xuất thực tế sẽ có giá trị hơn một công cụ chỉ được cắt CNC thành tệp CAD. Các bằng cấp chính cần xác minh là:
- Chứng nhận IATF 16949 and a documented quality system.
- Khả năng gia công CNC, EDM và cắt dây nội bộ thay vì gia công hoàn toàn bên ngoài.
- Các bộ phận tham chiếu đã được chứng minh thuộc cùng một họ nhựa và có độ phức tạp tương tự.
- Quy trình phát hành bao gồm các báo cáo kích thước, chứng chỉ vật liệu và các thông số quy trình.
Để có cái nhìn rộng hơn về cách các quyết định thiết kế và sản xuất bộ phận tương tác với nhau, hướng dẫn đầy đủ về thiết kế và sản xuất các bộ phận bằng nhựa phun là tài liệu tham khảo hữu ích trong quá trình lập kế hoạch dự án ban đầu.
Từ tính toán độ co ngót đầu tiên đến báo cáo kích thước cuối cùng, khuôn ép phun các bộ phận nhựa nội thất ô tô được thực hiện thông qua một chuỗi các quyết định thiết kế, gia công, lắp đặt và xác nhận được kiểm soát. Khuôn quyết định chất lượng bộ phận trước khi báo chí đóng cửa lần đầu tiên . Người mua hiểu rõ chuỗi đó có thể đánh giá thời gian giao hàng được báo giá, thách thức các bước quy trình còn thiếu và chọn nhà cung cấp coi khuôn bên trong như một hệ thống sản xuất thay vì một khối thép.
Danh mục
- tin tức công ty(2)
- Tin tức ngành(20)
Danh mục sản phẩm
-
Linh kiện & bộ phận máy in
-
Linh kiện và dụng cụ bằng nhựa hai màu
-
Đầu nối đa chiều bằng nhựa
-
Phần đúc phun nhựa
-
Bộ phận phun thiết bị gia dụng
-
Khuôn ép vỏ robot
-
Khuôn ép nhựa PC trong suốt có độ bóng cao
-
Khuôn ép nhựa xe máy & thân xe
-
Khuôn ép nhựa cọc sạc EV
-
Dây nịt ô tô
-
Khuôn ép nhựa nội thất ô tô
Thẻ liên quan
-
bộ phận khai thác dây nhiều khoang Khuôn ép nhựa
bộ phận khai thác dây có độ chính xác cao Khuôn ép nhựa
bộ phận khai thác dây nóng Á hậu Khuôn ép nhựa
bộ phận khai thác dây ô tô Khuôn ép nhựa
Khuôn ép nhựa nội thất ô tô có độ chính xác cao
bộ phận khai thác khuôn ép nhựa
Hot Runner Nội thất ô tô Bộ phận ép nhựa
Khuôn ép nhựa nội thất ô tô nhiều khoang
đầu nối dây nịt Khuôn ép nhựa Các bộ phận
Ô tô trang trí nội thất khuôn ép nhựa


- Khuôn ép nhựa nội thất ô tô
- Dây nịt ô tô
- Khuôn ép nhựa cọc sạc EV
- Khuôn ép nhựa xe máy & thân xe
- Khuôn ép nhựa PC trong suốt có độ bóng cao
- Khuôn ép vỏ robot
- Bộ phận phun thiết bị gia dụng
- Phần đúc phun nhựa
- Đầu nối đa chiều bằng nhựa
- Linh kiện và dụng cụ bằng nhựa hai màu
- Linh kiện & bộ phận máy in

