


Trang chủ · Tin tức · Tin tức ngành · Cách cải thiện tuổi thọ của khuôn ép phun ô tô: Hướng dẫn thực hành
Tin tức ngành
Cách cải thiện tuổi thọ của khuôn ép phun ô tô: Hướng dẫn thực hành
2026-08-26Tuổi thọ của khuôn phun ô tô là số chu kỳ sản xuất mà một công cụ hoàn thành trước khi kích thước bộ phận, độ hoàn thiện bề mặt hoặc độ ổn định của quy trình giảm xuống dưới mức thông số kỹ thuật. Con số đó được quyết định trước khi cắt thép đầu tiên: cấp thép, xử lý nhiệt, phủ bề mặt, bố trí làm mát và kỷ luật bảo trì xác định xem một công cụ thực hiện 300.000 chu kỳ hay vượt qua 1.000.000.
Trong một chương trình ô tô điển hình, khuôn bên trong chạy PA66 hoặc PC-ABS được gia cố bằng sợi thủy tinh ở áp suất khoang trên 800 thanh. Dưới những tải trọng đó, một dụng cụ P20 không được gia cứng có thể mất đường phân khuôn trong ít hơn 200.000 chu kỳ, trong khi hình dạng tương tự được tôi cứng đến 48 HRC và được phủ trên các vùng mài mòn thường xuyên vượt qua 600.000 chu kỳ. Khoảng cách đó không phải là may mắn; nó là một tập hợp các quyết định kỹ thuật.
Công ty TNHH Fanze T&M (Jiashan) nhà sản xuất khuôn ép chính xác và bộ phận đúc phục vụ các chương trình ô tô từ năm 2005, áp dụng các nguyên tắc này trên khung bảng điều khiển, lỗ thông hơi HVAC, vỏ túi khí và khung kết cấu theo hệ thống chất lượng IATF 16949. Tuổi thọ của khuôn được coi là chi phí được theo dõi trên mỗi bộ phận chứ không phải là chi phí bảo trì bất ngờ.
Bốn chế độ hỏng hóc dẫn đến khuôn mẫu ô tô
Bốn cơ chế gây ra gần như tất cả các thay thế khuôn ô tô: mài mòn, ăn mòn, mỏi nhiệt và biến dạng cơ học. Xác định cái nào chiếm ưu thế trong công cụ của bạn và bạn biết cải tiến nào sẽ kéo dài tuổi thọ nhất.
Sợi thủy tinh hoạt động như một phương tiện cắt trên mỗi đường cắt, làm xói mòn các cổng, cạnh lõi và đường phân khuôn. Ăn mòn xảy ra khi nước làm mát không được xử lý hoặc khi nhựa chống cháy giải phóng các sản phẩm phụ có tính axit. Mệt mỏi do nhiệt xuất hiện dưới dạng các vết nứt nhỏ ở các góc sau hàng chục nghìn chu kỳ làm nóng và làm mát. Biến dạng xảy ra khi trọng tải kẹp hoặc áp suất khoang vượt quá cường độ của phần thép mỏng.
Mòn đường chia tay là dấu hiệu đầu tiên có thể đo lường được của sự lão hóa. Khi đèn flash xuất hiện, mỗi lần sửa chữa sẽ loại bỏ kim loại và tuổi thọ còn lại của khuôn sẽ giảm đi sau mỗi lần sửa chữa.
Chọn thép và xử lý nhiệt theo nhiệm vụ, không phải theo thói quen
Lựa chọn thép là quyết định có tác dụng đòn bẩy cao nhất đối với tuổi thọ của khuôn ô tô: chọn loại thép phù hợp với hàm lượng chất độn, khối lượng sản xuất và yêu cầu về độ hoàn thiện bề mặt trước khi thiết kế hệ thống làm mát hoặc lớp phủ.
Đối với các bộ phận kết cấu được đúc bằng nhựa gia cố bằng sợi thủy tinh, thép được tôi cứng trước là con đường dẫn đến hư hỏng sớm. H13 được làm cứng đến 48-52 HRC giữ nguyên vẹn các cạnh cắt và hạt dao lõi mỏng trong hàng trăm nghìn chu kỳ. Đối với các bề mặt bên trong có độ bóng cao, thép không gỉ S136 tăng thêm khả năng chống ăn mòn và khả năng đánh bóng giúp chống mài mòn và tích tụ chất giải phóng.
| Mác thép | Độ cứng (HRC) | Khả năng tương thích của sợi thủy tinh | Tuổi thọ sử dụng điển hình | Sử dụng ô tô phổ biến |
| P20 | 28-32 | Thấp | 200.000-400.000 | Nguyên mẫu, trang trí khối lượng thấp |
| 718H | 33-38 | Trung bình | 300.000-500.000 | Trang trí nội thất, lỗ thông hơi HVAC |
| H13 | 44-52 | Cao | 500.000-800.000 | Vỏ túi khí, khung kết cấu |
| S136 | 48-52 | Cao | 500.000-1.000.000 | Cao-gloss, transparent, corrosion-prone parts |
Một công cụ cấu trúc lớn như khuôn ép khung bảng điều khiển mang cùng một logic lựa chọn vật liệu: diện tích chiếu càng lớn thì tải trọng áp suất khoang càng cao và hậu quả của thép mềm càng tệ. Sự lựa chọn vật liệu cũng tương tác với hình dạng bộ phận, như được giải thích trong phần Hướng dẫn thiết kế khuôn nội thất ô tô và lựa chọn vật liệu .
 Bán buôn khuôn ép khung bảng điều khiển dụng cụ Nhà cung cấp, công ty, nhà xuất khẩu Fanze T&M (Jiashan) Co., Ltd. là nhà cung cấp khuôn ép khung bảng điều khiển dụng cụ bán buôn tại Trung Quốc, công ty, nhà xuất khẩu, dòng sản phẩm này... Xem sản phẩm →
Hàm lượng sợi thủy tinh trên 30%, không bao giờ chạy công cụ sản xuất dưới 45 HRC trong vùng mài mòn.
Áp dụng phương pháp điều trị bề mặt ở nơi tập trung
Lớp phủ thấm nitơ và PVD nâng cao độ cứng bề mặt lên tương đương 70-90 HRC và có thể tăng gấp đôi tuổi thọ khoang trên nhựa ô tô bị mài mòn.
Thấm nitơ tạo thành một trường hợp khuếch tán cứng mà không thay đổi kích thước, điều này lý tưởng cho các chốt và thanh trượt lõi. Lớp phủ PVD bổ sung thêm một lớp gốm mỏng, ma sát thấp giúp giảm lực mài mòn và lực đẩy. Mạ Chrome vẫn là một lựa chọn thiết thực cho các bề mặt bị ăn mòn nhiều. Cách tiếp cận hiệu quả nhất về mặt chi phí là có chọn lọc: xử lý khu vực cổng, đường phân khuôn và các mặt lõi có độ mài mòn cao và không xử lý phần còn lại của dụng cụ.
Các thành phần như một khuôn khung đỡ túi khí chạy bằng PA66 chứa đầy thủy tinh, trong đó lõi và cổng được phủ giữ các kích thước quan trọng lâu hơn nhiều so với thép trần ở cùng độ cứng.
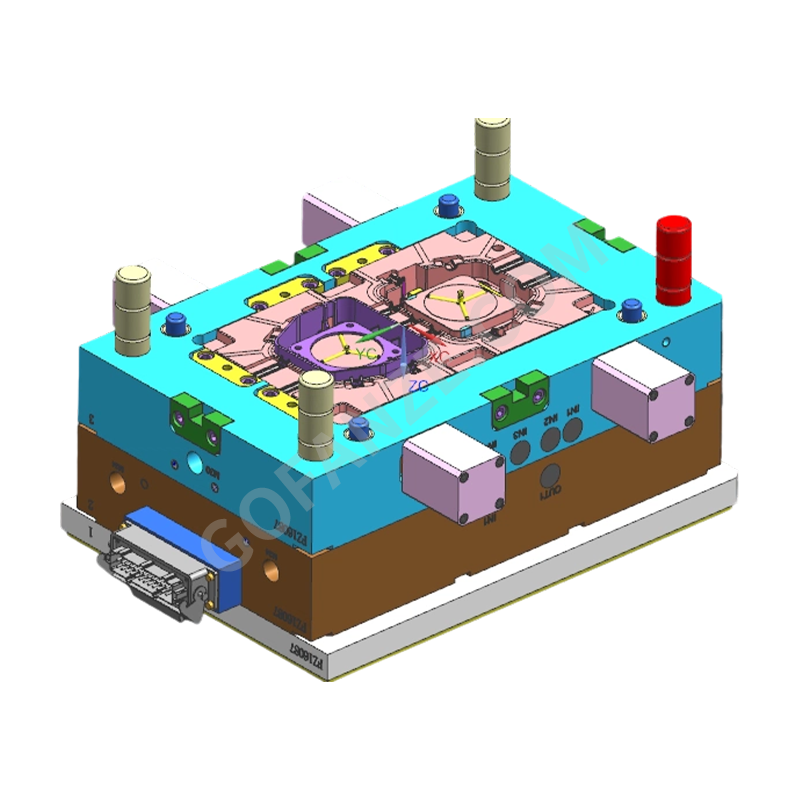 Bán buôn khuôn ép nhựa và khung đỡ túi khí ô tô Su Công ty TNHH Fanze T&M (Jiashan) là Trung Quốc Bán buôn khuôn ép phun & giá đỡ túi khí bằng nhựa ô tô dành cho ô tô Nhà cung cấp, Công ty, ... Xem sản phẩm →
Thiết kế làm mát cho tải nhiệt đồng đều
Mạch làm mát cân bằng là một tính năng trong tuổi thọ khuôn: giữ cho nhiệt độ bề mặt khoang đúc thay đổi dưới 10 độ C giúp ngăn ngừa hiện tượng mỏi nhiệt và làm chậm sự phát triển của vết nứt.
Mệt mỏi do nhiệt bắt đầu ở nơi nhiệt độ bề mặt dao động lớn nhất, thường là ở cổng, ở các góc nhọn và xung quanh các phần lõi sâu. Các kênh làm mát phù hợp đi theo đường viền của khoang giúp loại bỏ nhiệt đồng đều và giảm các điểm nóng. Thêm phần làm mát gần đường phân khuôn và xung quanh ống bọc đầu phun; mọi vùng không bằng phẳng đều trở thành nguồn gốc vết nứt trong tương lai.
Khoang được làm mát tốt cũng rút ngắn thời gian chu kỳ, điều này làm thay đổi phép tính hoàn vốn: cùng một khuôn tạo ra nhiều bộ phận hơn mỗi tháng trong khi tuổi thọ lâu hơn. Do đó, thiết kế làm mát là một phần của ngân sách sử dụng chứ không phải là một chủ đề riêng biệt.
Thiết kế bộ phận và khuôn mẫu cho quá trình ứng suất
Thông gió, gió lùa, cân bằng độ dày thành và vị trí cổng quyết định ứng suất dư và tải khuôn; thiết kế bộ phận chống lại quy trình sẽ rút ngắn tuổi thọ dụng cụ.
Các góc nhọn tập trung ứng suất cơ và nhiệt. Lực hút không đủ sẽ làm tăng lực đẩy và kéo chi tiết qua bề mặt khoang. Hệ thống thông hơi kém sẽ giữ lại khí đốt cháy thép và gây ra hiện tượng quá nhiệt cục bộ ở cuối quá trình nạp. Đây không phải là những chi tiết mang tính thẩm mỹ: chúng xác định mức độ hấp thụ của khuôn trong mỗi lần chụp. Hình học cắt và khung là nơi tương tác xuất hiện nhiều nhất, ví dụ như trong một khuôn ép hộp số , trong đó sự chuyển tiếp của thành và độ sâu lõi kiểm soát cả chất lượng bộ phận và độ mòn của dụng cụ.
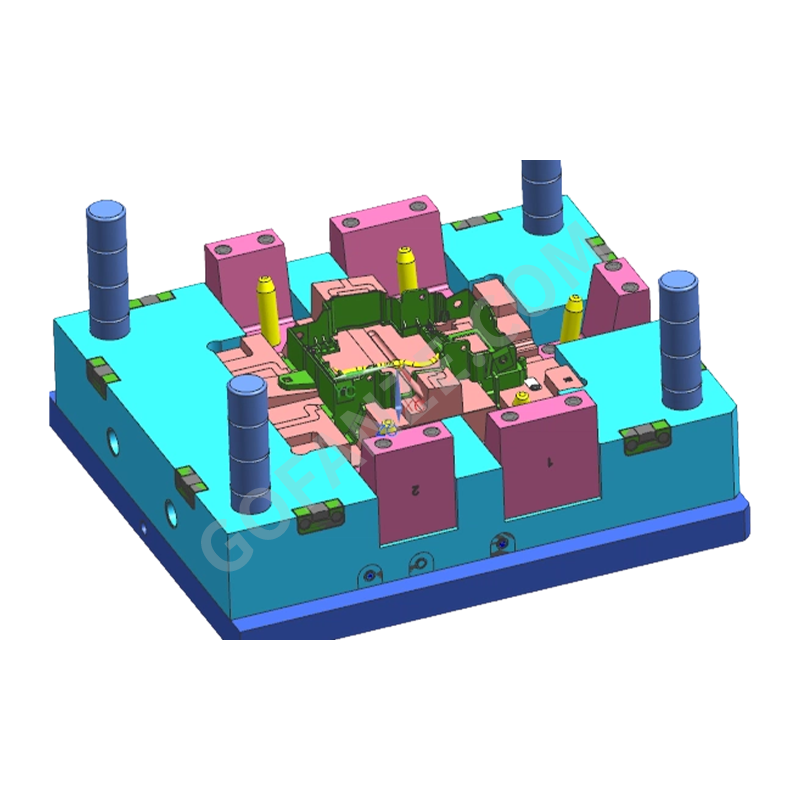 Bán buôn khuôn phun khung chuyển số Nhà cung cấp, công ty, nhà xuất khẩu Fanze T&M (Jiashan) Co., Ltd. Là Trung Quốc Bán buôn Khuôn ép khung chuyển số Gear Shift Nhà cung cấp, Công ty, Nhà xuất khẩu, Sản phẩm này thuộc... Xem sản phẩm →
Quyết định ở giai đoạn thiết kế
- Góc dự thảo rộng rãi trên mỗi bức tường thẳng đứng
- Độ dày thành đồng nhất để cân bằng dòng chảy và đóng gói
- Các góc bên trong được bán kính thay vì chuyển tiếp sắc nét
- Thông gió đầy đủ tại các điểm cuối phía trước dòng chảy
Quyết định giai đoạn sản xuất
- Trọng tải kẹp phù hợp với diện tích dự kiến, không phải kích thước máy
- Áp suất giữ giảm đến mức tối thiểu giữ được khả năng chịu đựng
- Thời gian chu kỳ ổn định để tránh sốc nhiệt
- Bộ điều khiển nhiệt độ khuôn được thiết lập và ghi lại, không đoán được
Chạy bảo trì phòng ngừa, không phải phục hồi sự cố
Bảo trì phòng ngừa là khoản đầu tư ít tốn kém nhất trong vòng đời sử dụng: hầu hết các nhà đúc ô tô đều lên lịch kiểm tra dựa trên tình trạng sau mỗi 50.000-100.000 chu kỳ.
Mục đích là can thiệp trước khi xuất hiện hiện tượng bong tróc, dính hoặc xuống cấp bề mặt. Theo dõi chu kỳ trên mỗi khoang, làm sạch lỗ thông hơi trước khi carbon tích tụ, đo các kích thước quan trọng so với hồ sơ ban đầu và phủ lại vùng mài mòn trước khi chúng bị mòn. Lịch sử sửa chữa được ghi lại sẽ biến mọi sự kiện bảo trì thành dữ liệu cho thiết kế công cụ tiếp theo.
Logic tương tự cũng áp dụng cho các dụng cụ có độ tạo bọt cao, trong đó một khoang bị hỏng sẽ dừng toàn bộ khuôn. các hệ số độ bền của khuôn khai thác dây cho thấy số lượng khoang và lập kế hoạch bảo trì thay đổi phương trình tuổi thọ trong thực tế như thế nào.
Câu hỏi thường gặp
Một khuôn phun ô tô kéo dài được bao nhiêu lần?
Khuôn ô tô được thiết kế tốt với thép cứng, làm mát cân bằng và bảo trì phòng ngừa thường kéo dài 500.000 đến 1.000.000 chu kỳ. Tuổi thọ của khuôn phụ thuộc vào hàm lượng nhựa độn, áp suất khoang và quy trình bảo trì chứ không phụ thuộc vào tuổi khuôn.
Loại thép nào tốt nhất cho khuôn ép phun ô tô?
Đối với các bộ phận kết cấu được đúc bằng nhựa gia cố bằng sợi thủy tinh, H13 ở 48-52 HRC là đường cơ sở chắc chắn. Đối với các bộ phận bên trong có độ bóng cao hoặc dễ bị ăn mòn, thép không gỉ S136 hoạt động tốt hơn. P20 chỉ được chấp nhận đối với nguyên mẫu và khối lượng rất thấp.
Tại sao khuôn ô tô bị hỏng gần cổng?
Khu vực cổng chịu ứng suất cắt cực đại và sự dao động nhiệt độ lớn nhất trong mỗi lần bắn. Các vết nứt do xói mòn và mỏi nhiệt xuất hiện ở đó đầu tiên trừ khi cổng được làm cứng, phủ và làm mát gần bề mặt.
Bao lâu thì nên bảo dưỡng khuôn ô tô?
Hầu hết các nhà đúc ô tô đều tiến hành bảo trì phòng ngừa dựa trên tình trạng sau mỗi 50.000 đến 100.000 chu kỳ. Mỗi điểm dừng phải bao gồm làm sạch, đo kích thước, kiểm tra lỗ thông hơi và phủ lại các vùng bị mài mòn trước khi xuất hiện khuyết tật.
Danh mục
- tin tức công ty(2)
- Tin tức ngành(20)
Danh mục sản phẩm
-
Linh kiện & bộ phận máy in
-
Linh kiện và dụng cụ bằng nhựa hai màu
-
Đầu nối đa chiều bằng nhựa
-
Phần đúc phun nhựa
-
Bộ phận phun thiết bị gia dụng
-
Khuôn ép vỏ robot
-
Khuôn ép nhựa PC trong suốt có độ bóng cao
-
Khuôn ép nhựa xe máy & thân xe
-
Khuôn ép nhựa cọc sạc EV
-
Dây nịt ô tô
-
Khuôn ép nhựa nội thất ô tô
Thẻ liên quan
-
bộ phận khai thác dây nhiều khoang Khuôn ép nhựa
bộ phận khai thác dây nóng Á hậu Khuôn ép nhựa
bộ phận khai thác dây có độ chính xác cao Khuôn ép nhựa
bộ phận khai thác khuôn ép nhựa
Khuôn ép nhựa nội thất ô tô có độ chính xác cao
bộ phận khai thác dây ô tô Khuôn ép nhựa
đầu nối dây nịt Khuôn ép nhựa Các bộ phận
khuôn kết nối thiết bị đầu cuối ô tô
kết nối ô tô chính xác Khuôn ép nhựa
Ô tô trang trí nội thất khuôn ép nhựa


- Khuôn ép nhựa nội thất ô tô
- Dây nịt ô tô
- Khuôn ép nhựa cọc sạc EV
- Khuôn ép nhựa xe máy & thân xe
- Khuôn ép nhựa PC trong suốt có độ bóng cao
- Khuôn ép vỏ robot
- Bộ phận phun thiết bị gia dụng
- Phần đúc phun nhựa
- Đầu nối đa chiều bằng nhựa
- Linh kiện và dụng cụ bằng nhựa hai màu
- Linh kiện & bộ phận máy in

